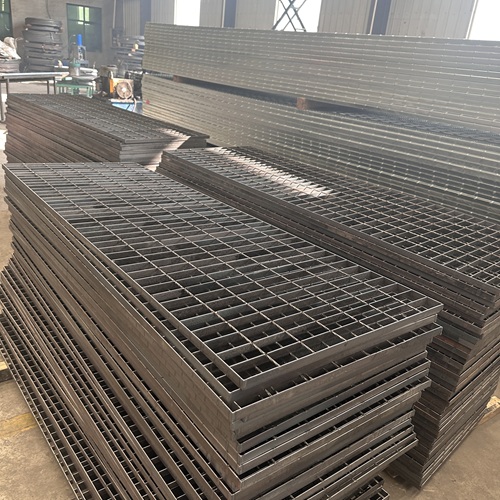
钢格栅板压焊质量直接关系平台承载安全和使用寿命。压焊工艺通常采用压力电阻焊,通过电极对承载扁钢与横杆交点施加压力并通入电流,使接触面产生电阻热并形成熔核连接。如果焊接参数、材料表面状态或设备稳定性控制不当,就可能出现虚焊、假焊、漏焊等问题。YB/T 4001.1-2019《钢格栅板及配套件 第1部分:钢格栅板》要求承载扁钢与横杆每个交点应焊接牢固,不得有虚焊、漏焊。
第一,钢格栅板电流电压不稳定是虚焊的主要成因。
压焊时电流过低、通电时间不足或电压波动,会导致接触面温度不够,熔核尺寸偏小,甚至只形成塑性接触而未实现充分熔合。电流过高则可能造成飞溅、烧穿或焊点发脆。工厂应根据扁钢厚度、横杆直径和材质设定稳定参数,并通过工艺评定确认最佳电流、电压、时间和压力组合。
第二,钢格栅板电极压力不足会导致焊点结合不牢。
电极压力不足时,接触电阻过大,实际焊接电流下降,焊点容易出现假焊。压力过大又可能使材料局部变形,影响板面平整度和网格尺寸。
压焊设备应保持电极压力稳定,定期校正电极位置和压力输出,避免因气缸、液压系统或电极磨损造成压力波动。
第三,钢格栅板材料表面清洁度影响焊接熔合质量。
承载扁钢和横杆表面若存在氧化皮、锈蚀、油污、锌层残留或灰尘,会增大接触电阻,阻碍热量集中到焊接界面,从而降低熔核质量。生产前应控制原材料表面状态,必要时进行清理。
镀锌后补焊或现场焊接时,还需对焊接区域进行打磨处理,避免锌层干扰熔合。
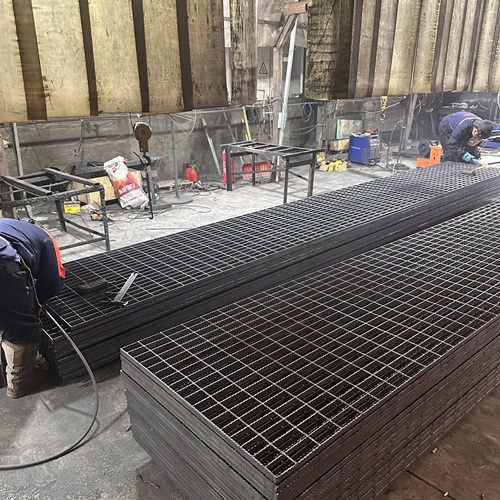
第四,钢格栅板设备状态和电极维护决定焊点一致性。
压焊机头、电极、导电块、电缆接头等部位若接触不良,会造成电流分配不均,出现局部焊点弱、相邻焊点强等问题。电极端面磨损后接触面积变化,也会影响焊接稳定性。工厂应建立设备点检制度,定期检查电极磨损、导电接触、压力系统和控制系统,确保批量生产时焊点质量稳定。
第五,钢格栅板焊点检测应覆盖外观、敲击和抽样强度验证。
合格焊点应饱满、规整,无明显裂纹、气孔、飞溅和漏焊。现场可用小锤轻敲焊点,声音清脆紧实通常表示结合良好;若出现闷响、松动或开裂,应进一步排查。重要工程可按批次抽样进行抗剪或拉拔试验,必要时采用超声波、磁粉等无损检测方法确认内部熔合情况。
第六,钢格栅板生产过程应建立可追溯的质量记录。
工厂应对原材料牌号、规格、批号、焊接参数、设备状态、检验结果和出厂批次进行记录。出现质量异常时,可快速追溯至对应生产班次和设备参数,便于整改。采购方在合同中也可要求提供材质证明、焊接工艺说明、出厂检验记录和必要的荷载检验资料,提升质量可控性。
综上所述,
钢格栅板压焊虚焊多由电流电压不稳、电极压力不足、表面清洁度差、设备维护不到位和检测缺失造成。工厂应通过稳定
压焊参数、保持材料清洁、定期维护设备、加强焊点检测和建立质量追溯体系,确保焊点牢固可靠,满足 YB/T 4001.1-2019 对
钢格栅板焊接质量的要求。