不锈钢钢格栅板常被用于潮湿、有腐蚀性介质或对外观要求较高的场合,但“不锈”并不等于完全不会生锈。焊接过程会改变焊缝及热影响区的表面状态,如果工艺控制或焊后处理不到位,锈蚀往往先从这些部位出现。因此,把焊接防锈理解为“焊前、焊中、焊后”三段协同,比单纯依赖材质本身更稳妥。
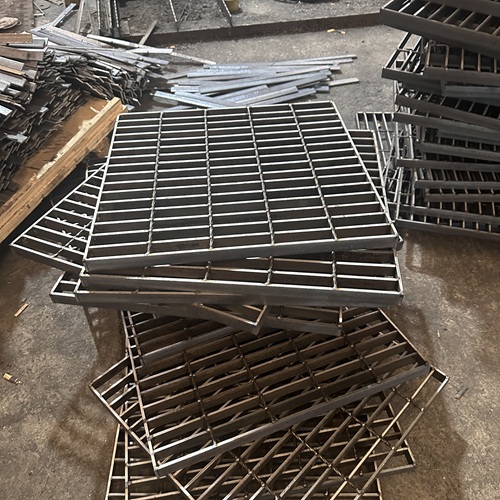
第一,钢格栅板焊前清理与工具专用是防锈的基础。
不锈钢表面容易被油脂、氧化物和杂质污染,这些污染物在焊接过程中可能引发焊缝缺陷。清理时应使用专用清洁剂去除油脂,并用
不锈钢刷或砂纸打磨去除氧化层,清理范围需覆盖焊缝两侧一定宽度。同时清洁工具应专用,避免使用曾接触碳钢的工具,防止铁离子污染
不锈钢表面。对
钢格栅板而言,扁钢与横杆的交叉部位、切割断面尤其需要重点处理。
第二,钢格栅板焊材与母材的匹配直接影响耐蚀表现。
不锈钢种类较多,不同类型在化学成分和力学性能上存在差异,焊接前应结合使用环境和性能要求选择合适材质,并确保焊接材料与母材匹配,例如不同牌号对应相应的焊条或焊丝。匹配不当不仅影响接头性能,也可能让焊缝区域成为耐蚀性的薄弱环节。
第三,钢格栅板控制热输入与层间温度是减少敏化风险的关键。
焊接参数宜遵循电流小、电压低、速度快、热输入小的原则,以降低晶间腐蚀、热裂纹和变形的风险。层间温度过高会引起热影响区晶粒粗大,对奥氏体
不锈钢还可能导致焊缝处过热、焊道发黑,因此层间温度需按评定合格的工艺加以控制。
钢格栅板交叉焊点较多,建议合理安排焊接顺序,避免热量在局部集中。
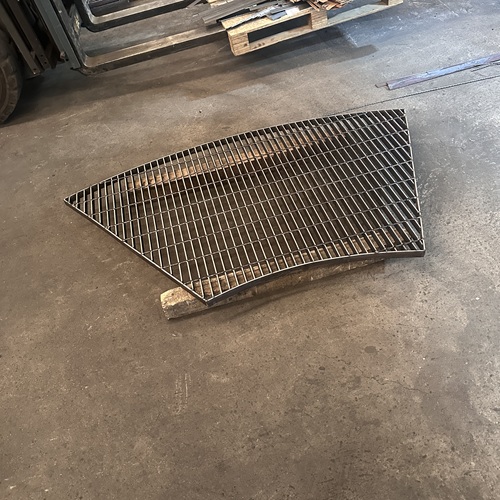
第四,钢格栅板气体保护是否到位决定焊缝氧化程度。
保护气体常用纯氩或氩氦混合气,正面与背面均需保证足够流量,以防止焊缝氧化;出现焊缝氧化时,应检查气路密封情况并确保背面保护有效。格栅板结构存在缝隙和遮挡,施焊时要注意气流是否被阻挡,必要时调整角度或补充保护措施。
第五,钢格栅板焊后机械清理要区分部位、避免过度打磨。
焊后应使用
不锈钢专用工具去除氧化皮和飞溅物,并打磨使焊缝与母材平滑过渡,但打磨压力不宜过大,以防造成二次氧化。对
钢格栅板来说,包边、切边和补焊位置的清理容易被忽略,而这些地方恰恰是锈点的常见起点。
第六,钢格栅板酸洗钝化是恢复耐蚀性的核心环节。
酸洗主要用于去除表面的氧化物、焊渣和金属污染物,暴露较纯净的金属基底;钝化则通过化学氧化在表面形成致密的钝化膜,阻断腐蚀介质与基材接触。需要注意的是,酸洗后必须彻底水洗至中性,并避免氯离子污染,否则可能反而影响膜层质量。
第七,钢格栅板验收与日常维护同样影响实际使用寿命。
可通过外观检查和相应的试验手段判断钝化效果,常见做法是观察表面是否均匀,并结合蓝点等试验辅助判断。使用阶段建议定期检查焊缝状态,发现涂层或表面破损及时处理,并尽量避免长期处于高湿度、强酸碱环境,存放时选择干燥通风场所。
综上所述,
不锈钢钢格栅板的焊接防锈,是焊前清理与工具管理、焊材匹配、热输入与层间温度控制、气体保护、焊后清理以及酸洗钝化共同作用的结果。把每个环节的要求在技术协议中明确下来,比事后补救更省心,也更容易在验收时减少争议。