巨型插接钢格板由承载扁钢和横杆扁钢相互开槽插接后焊接固定而成,相比普通压焊钢格板,插接钢格板在承载方向上更均匀,整体刚度更高,适合重载平台、检修通道、沟盖板、楼梯踏步和大型设备平台。钢格板尺寸越大,插接点越多,焊接过程中越容易出现装配误差、热变形、焊点强度不足和焊后防腐破损。钢格板焊接不是简单把两块扁钢连在一起,而是需要把插接精度、焊接顺序、热输入控制、焊点强度和防腐修复一起考虑。
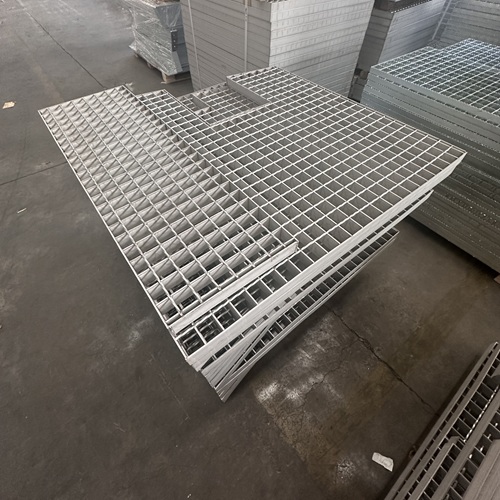
第一,插接精度决定钢格板焊前装配质量。
插接钢格板在焊接前必须保证扁钢与横杆开槽位置准确,
插接深度足够,交叉点贴合紧密。
钢格板如果
插接不到位,焊点受力不均,后期承载时容易出现松动或局部开裂。巨型
钢格板由于面积大、节点多,装配时更需要检查垂直度、间距和平整度,避免焊前偏差被焊接放大。
第二,焊接热输入控制影响钢格板变形程度。
钢格板焊接属于局部加热过程,热输入过大容易造成板面翘曲、对角线偏差和焊缝收缩不均。
钢格板尺寸越大,热应力累积越明显,若焊接顺序不合理,可能出现中间隆起或边缘不平整。生产中通常采用分段焊、对称焊和跳焊方式,减少集中受热,保持
钢格板整体平面度。
第三,焊点强度关系钢格板承载安全。
插接钢格板的承载能力不仅来自扁钢本身,也依赖交叉点焊接质量。
钢格板焊点若存在虚焊、漏焊或未熔合,表面可能看不出明显问题,但受力后容易松动。承载扁钢与横杆交叉位置应按工艺要求焊接牢固,包边板、
踏步板和重载区域更应加强检查,确保焊点连续、饱满、无裂纹。
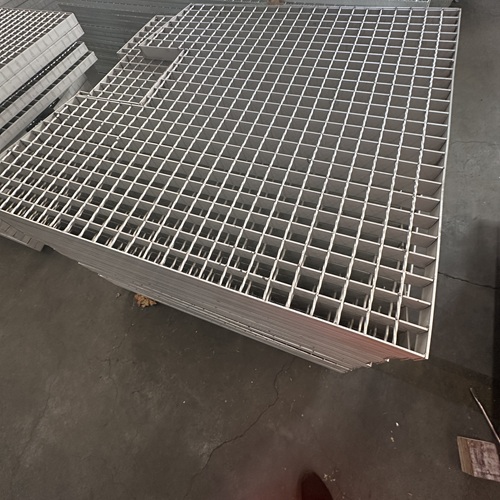
第四,钢格板焊后平整度与尺寸偏差需要校正。
巨型
钢格板焊接完成后,可能出现局部高低差、边部翘起或网格间距变化。
钢格板若直接安装,会影响拼接效果和通行舒适度,严重时还会造成固定不牢。焊后应检查板面平整度、对角线偏差和边缘直线度,必要时进行机械校正,保证
钢格板安装后贴合支撑结构。
第五,镀锌层修复影响钢格板防腐寿命。
插接钢格板若采用热
镀锌后焊接,焊缝周边
镀锌层会被破坏,若不及时修补,容易从焊点位置开始锈蚀。
钢格板焊后应清理焊渣和飞溅,对破损区域进行富锌涂料或冷
镀锌修补,使防腐层连续完整。对于先焊后
镀锌的
钢格板,也要检查锌层是否均匀,避免漏镀和锌瘤影响使用。
第六,钢格板检测验收应覆盖外观、强度与尺寸。
钢格板焊接质量不能只凭目测判断,还应结合敲击检查、抽检强度、平整度测量和尺寸复核。巨型
插接钢格板由于节点数量多,更应建立首件确认和过程抽检机制。
钢格板出厂前应确认焊点无虚焊、漏焊,板面无明显变形,边缘处理平整,满足后续安装和承载要求。
综上所述,巨型
插接钢格板焊接的技术门槛主要体现在
插接精度、热输入控制、焊点强度、焊后平整度、防腐修复和检测验收。
钢格板生产企业应根据规格、材质和工况制定焊接工艺,操作人员应熟悉
插接钢格板特点,避免把普通
钢格板经验直接套用到巨型
插接产品上,从而提升
钢格板整体质量和使用寿命。